EEP 平面位移滾壓刀

產品特點
型號 : EEP
平面位移滾壓刀是專為提升金屬工件表面光潔度所設計的高效加工工具。可安裝於銑床、車床、鏜床及 CNC 加工中心,透過工件或工具旋轉方式使用,使加工面達到極低粗糙度(Ra ≤ 0.2μm),無需搭配專用設備即可使用。平面位移滾壓刀
產品簡介:
EEP / EEO 平面滾壓刀是專為提升金屬工件表面光潔度所設計的高效加工工具。可安裝於銑床、車床、鏜床及 CNC 加工中心,透過工件或工具旋轉方式使用,使加工面達到極低粗糙度(Ra ≤ 0.2μm),無需搭配專用設備即可使用。
產品特色:
適用於硬度低於 HRC40 的金屬材料表面滾壓加工。
EEO 適用於圓形平面工件,最小加工直徑為 Ø5mm。
EEP 適用於直線移動工件,無加工寬度限制。
加工後表面粗糙度可達 Ra0.05~0.2μm。
有效縮短加工拋光時間 5~10 倍,大幅提升作業效率。
可依需求選擇使用「工具旋轉」或「工件旋轉」模式。
結構簡潔、安裝容易、可依需求設計輕量化版本。
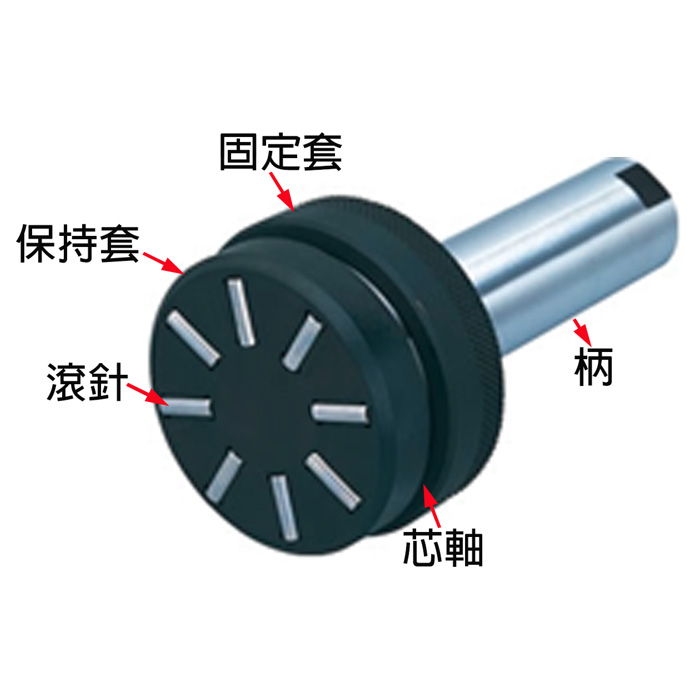
主要組件:
螺絲蓋、保持架、滾柱、芯軸、外殼、直柄/維柄。
加工參數(供參考):
| 型號 | 轉速(r/min) | 壓痕量(mm) | 進給速度(mm/rev) |
|---|---|---|---|
| EEO | 200~800 | 0.02~0.05 | 0.1~0.3 |
| EEP | 200~1200 | 0.02~0.05 | 0.1~0.6 |
適用設備:
普通銑床、鏜床、車床、CNC 加工中心等。
保養與使用注意事項
1. 日常保養:
定期清潔並檢查工具,能延長壽命並避免因異物磨損或滑落造成損壞。
如需更換滾柱或保持架,可旋開螺帽後取出並更換組件。
2. 芯軸更換:
先卸下螺帽與滾柱,再鬆開螺絲即可取出芯軸。
清潔後請塗上潤滑油,並定期防鏽處理。
3. 建議冷卻液比例:
| 加工材質 | 冷卻液比例(油:水) |
|---|---|
| 鋼件 | 機油柴油 3 : 7 |
| 鋁件 | 機油柴油 3 : 7 |
| 銅件 | 32# 變壓器油 3 : 7 |
| 鑄件 | 機油柴油 3 : 7 |
4. 使用建議:
根據工件材質、硬度與表面粗糙度選擇合適型號,建議試切2~3件調整參數,以獲得最佳加工效果。
加工前表面粗度應小於 Ra3.2μm,且壓痕須均勻平順。
工件壁厚須充足,薄壁工件請使用夾治具支撐。
使用過程如有異音或震動請立即停機檢查。
工具若非正常使用或經非原廠改造,不在保固範圍內。
小提醒:
壓痕前的紋路越均勻一致,拋光效果越好。


 台中市大甲區開元路21號|統編:28539446
 886-4-26865253
 886-4-26882279